Schweißtechnisches Gutachten für Bau, Industrie und Fertigung
Schweißverbindungen tragen. Schon eine unzureichende Nahtvorbereitung, eine falsche Wärmeführung oder eine nicht passende Schweißfolge kann zu Rissen, Undichtigkeit oder zum Verlust der Tragfähigkeit führen.
Als Schweißfachingenieur (IWE) mit ZfP-Qualifikation nach DIN EN ISO 9712 bewerte ich Nahtqualität, Fehlerarten und Dokumentation — am Bauteil und in den Unterlagen.
- Nahtbewertung nach DIN EN ISO 5817
- Sicht- und Eindringprüfung (VT / PT)
- WPS und WPQR
- DIN EN 1090 und ISO 3834
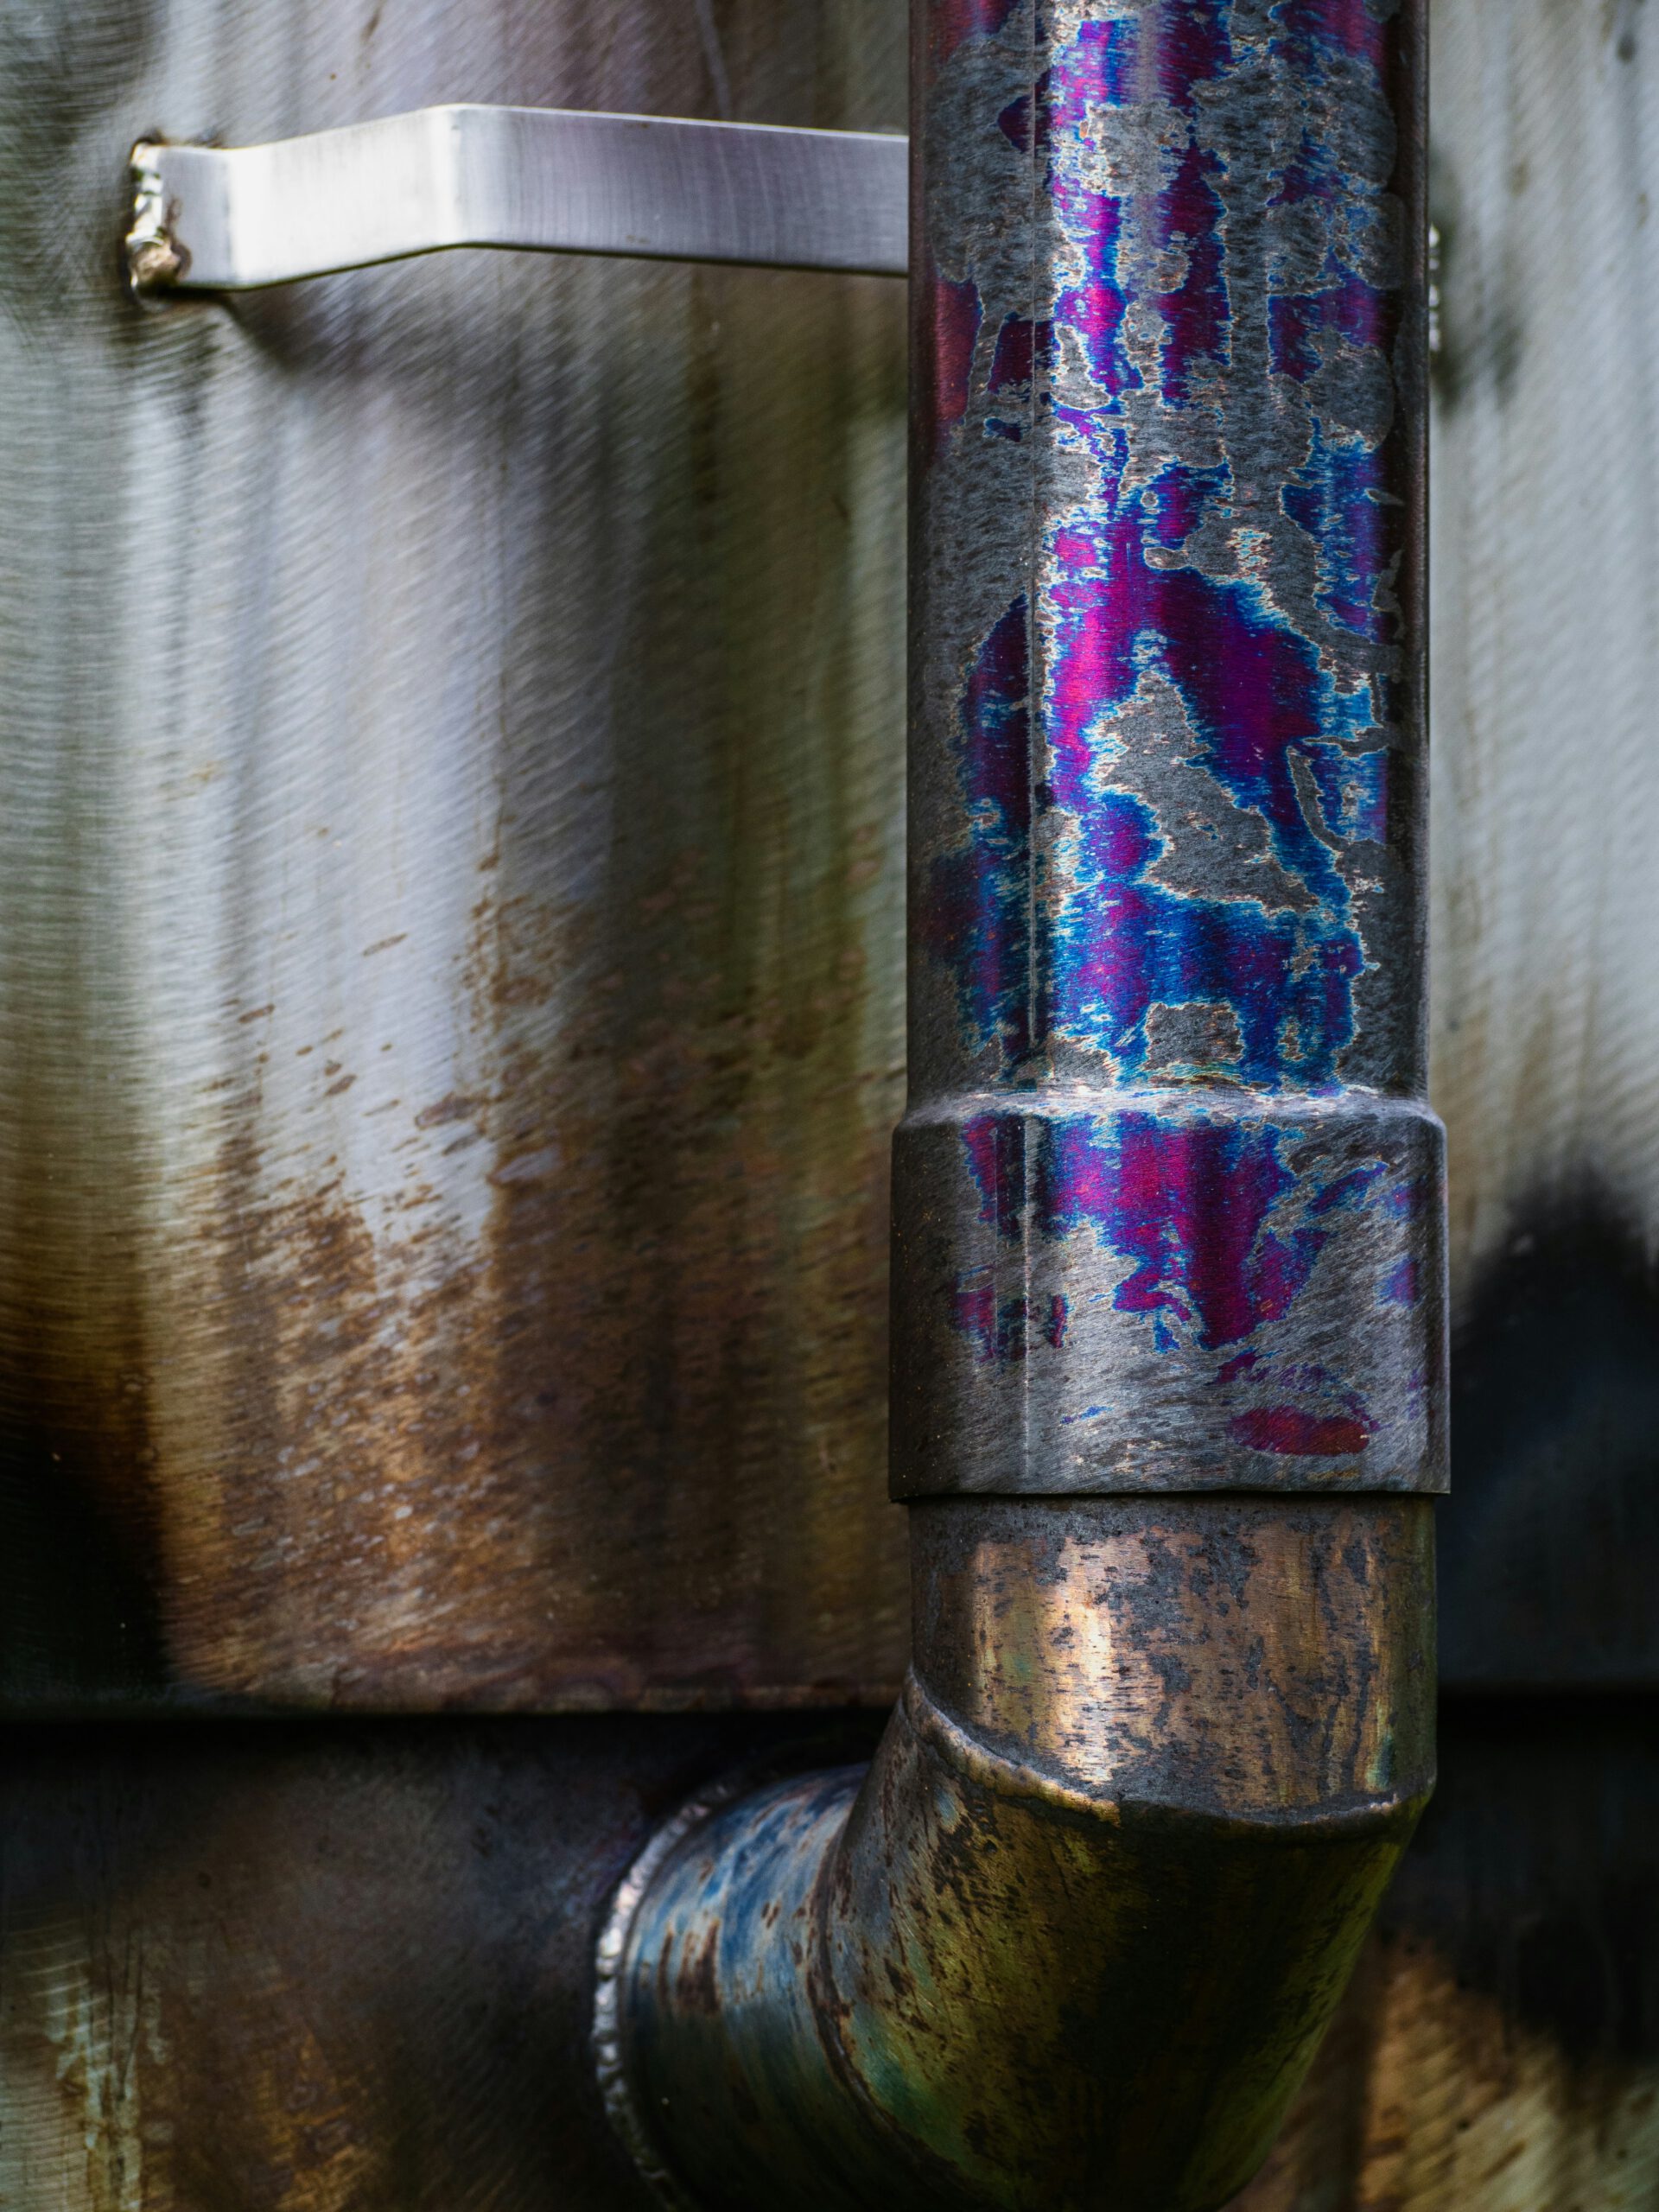
Was am Bauteil und in den Unterlagen geprüft wird
Naht
- Nahtform, Nahtdicke und Überhöhung
- Einbrandkerben, Poren, Bindefehler, Risse
- Zulässigkeit nach Bewertungsgruppe DIN EN ISO 5817
- Bei Aluminium nach DIN EN ISO 10042
Verfahren
- Schweißverfahren und Zusatzwerkstoff
- Wärmeführung, Vor- und Zwischenlagentemperatur
- Schweißfolge und Verzug nach DIN EN 1011
Dokumentation
- Schweißanweisung (WPS) und Verfahrensprüfung (WPQR)
- Prüfbescheinigungen der Schweißer
- Werkstoffnachweise und Rückverfolgbarkeit
- Konformität nach DIN EN 1090 und DIN EN ISO 3834
Was in der Praxis am häufigsten auffällt
Bindefehler und Poren
Meist Folge von Nahtvorbereitung, Verunreinigung oder falscher Stromstärke. Erkennbar in der Sichtprüfung, nachweisbar über Eindringprüfung oder Ultraschall.
Risse
Heiß- und Kaltrisse, oft an Nahtübergang oder Endkrater. Erfordern die Betrachtung von Werkstoff, Wärmeführung und Einspannung zugleich.
Unzulässige Nahtgeometrie
Zu geringe Nahtdicke, Kantenversatz, unvollständige Wurzelerfassung. Hat unmittelbare Folgen für die Tragfähigkeit.
Fehlende Dokumentation
Keine WPS, keine gültige WPQR, keine Schweißerprüfbescheinigung. Ein häufiger und meist vermeidbarer Mangel.
Falscher Zusatzwerkstoff
Besonders bei Mischverbindungen und bei Edelstahl. Führt zu Korrosion und zu unerwarteten mechanischen Eigenschaften.
Verzug
Folge ungünstiger Schweißfolge oder fehlender Vorrichtung. Wirkt sich auf Passgenauigkeit und Montage aus.
Wie ich vorgehe
- UnterlagenZeichnungen, Schweißplan, WPS und WPQR, Werkstoffnachweise, Prüfbescheinigungen.
- SichtprüfungPrüfung der zugänglichen Nähte nach DIN EN ISO 17637 mit Maßaufnahme und Fotodokumentation.
- EindringprüfungFarbeindringprüfung nach DIN EN ISO 3452, wo Oberflächenrisse in Betracht kommen.
- Weitergehende PrüfungUltraschall-, Durchstrahlungs- oder Laborprüfung über akkreditierte Prüfstellen, wenn der Befund unter der Oberfläche liegt.
- BewertungEinordnung nach Bewertungsgruppe, Vertrag und Ausführungsklasse; Folgen für Tragfähigkeit und Gebrauchstauglichkeit.
Worauf sich die Bewertung stützt
Bewertung
- DIN EN ISO 5817 – Stahl
- DIN EN ISO 10042 – Aluminium
- DIN EN ISO 17637 – Sichtprüfung
- DIN EN ISO 3452 – Eindringprüfung
Ausführung
- DIN EN 1090-2 – Stahltragwerke
- DIN EN 1090-3 – Aluminiumtragwerke
- DIN EN ISO 3834 – Qualitätsanforderungen
- DIN EN 1011 – Empfehlungen zum Schweißen
Personal und Aufsicht
- DIN EN ISO 14731 – Schweißaufsicht
- DIN EN ISO 9606 – Schweißerprüfung
- DIN EN ISO 9712 – ZfP-Personal
Schweißverbindung prüfen lassen
Schildern Sie mir Bauteil, Werkstoff und Fragestellung. Ich sage Ihnen, welcher Prüfumfang zum Fall passt und welche Unterlagen ich dafür brauche.
Cemal Seker, M.Eng. | IWE
Sachverständigenbüro
An der Allee 148
55122 Mainz
Von der Handwerkskammer Rheinhessen öffentlich bestellter und vereidigter Sachverständiger für Metallbau, Konstruktionstechnik.